

A-scan: EMA 두께 측정기 적용 범위 확장

자동 두께 측정 모드
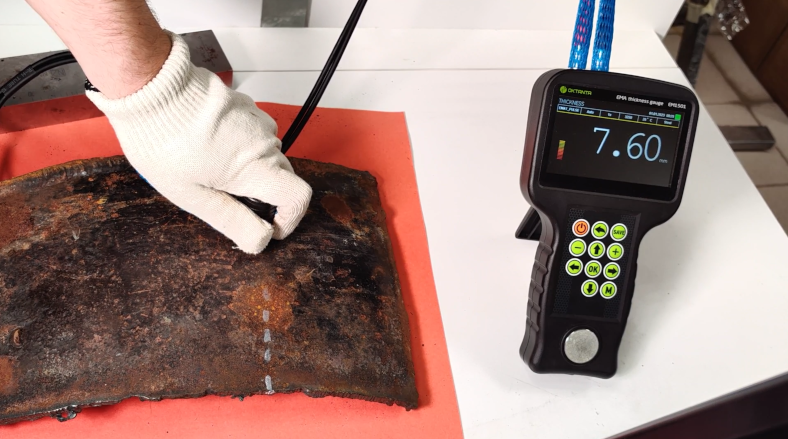
두께 측정기의 주요 작동 모드는 화면에 단일 숫자(측정 결과)가 표시되는 물체의 자동 두께 측정입니다.
그러나 다음과 같은 검사가 필요한 경우:
• 복잡한 형상의 물체,
• 심한 부식에 노출된 물체,
• 심하게 오염된 물체,
• 주조 방법으로 제조된 물체,
자동 두께 측정으로는 충분하지 않을 수 있습니다.
숙련된 전문가에게 전자기 음향(EMA) 두께 측정기는 A-scan 사용을 통해 기능이 크게 확장되는 도구입니다. EMA 두께 측정기 EM1501을 예로 들어 A-scan을 올바르게 사용하는 방법과 신뢰할 수 있는 결과를 얻는 데 이것이 중요한 이유를 알아보겠습니다.
자동 측정
EMA 두께 측정기 EM1501은 금속 두께를 측정하고 화면에 결과(밀리미터 단위의 두께 값)를 표시합니다. 기하학적 구조가 단순한 물체(평평한 판이나 파이프)와 약간의 부식이 있는 경우 일반적으로 이 값으로 충분합니다.
그러나 심한 부식이나 오염 조건에서, 주조 물체로 작업할 때 또는 물체의 복잡한 기하학적 형상이 있는 경우, 이 값은 신뢰할 수 있는 측정과 물체 상태에 대한 결론을 얻기에 충분하지 않습니다. 바로 여기에서 A-scan을 적용해야 합니다.
A-scan은 무엇을 보여줍니까?
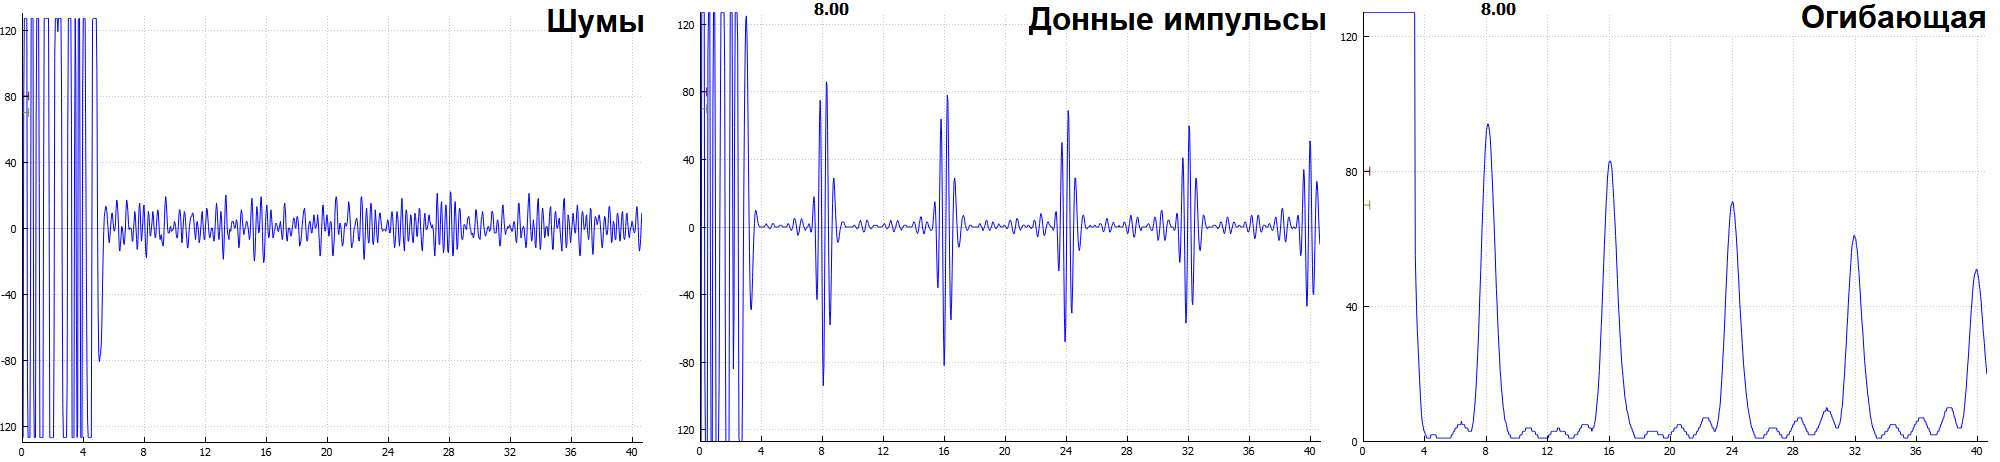 A-scan은 가로축에 시간(또는 시간에 재료 내 음속을 곱하여 얻은 거리)이 표시되고 세로축에 기기가 수신한 신호의 진폭(일반적으로 백분율로 표시)이 표시되는 그래프입니다.
A-scan의 왼쪽 부분에서 두께 측정기 발생기가 생성한 펄스로 인해 발생하는 매우 큰 진폭의 신호를 볼 수 있습니다. 이 영역은 에코 신호 수신이 불가능하기 때문에 "사각 지대"라고 합니다.
"사각 지대" 뒤에는 노이즈 배경에서 유용한 바닥 펄스가 보이는 영역이 있습니다. 분석의 편의를 위해 EMA 두께 측정기 EM1501은 A-scan의 실제 모습과 포락선을 모두 표시할 수 있습니다.
변환기가 검사 대상 물체로부터 너무 멀리 떨어져 있는 경우, 예를 들어 두꺼운 녹 층, 코팅 또는 기타 장애물로 인해 A-scan의 사각 지대 오른쪽에는 유용한 바닥 펄스 없이 노이즈만 보입니다.
변환기를 음향 파동의 형성과 수신에 충분한 거리로 검사 대상 물체에 접근시키면 A-scan에 바닥 펄스가 나타나고 두께 측정기가 이를 기반으로 두께를 측정하기 시작합니다. 따라서 복잡한 검사 대상 물체에서 작업할 때는 A-scan의 바닥 펄스 레벨을 모니터링해야 합니다.
검사 대상 물체가 평행 평면 표면을 가지고 있고 심하게 부식되지 않은 경우 A-scan에서 부드럽게 감쇠하는 교대 에코 신호를 볼 수 있습니다. 음향 파동은 검사 대상 물체의 경계에서 발생하여 반대쪽 벽에 도달하고 반사되어 전송된 동일한 지점으로 돌아간 다음 감쇠될 때까지 벽 사이를 주기적으로 이동합니다.
A-scan의 부식 및 결함
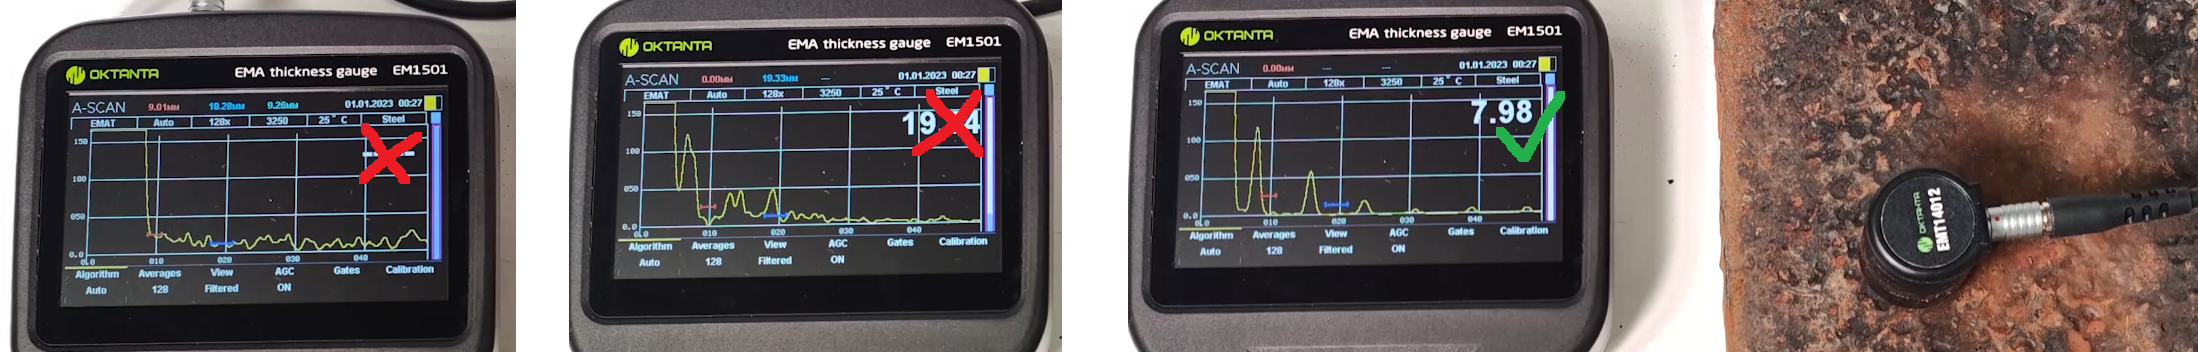
심한 부식이 있는 물체에서는 A-scan의 표준 이미지가 손상됩니다. 명확한 바닥 펄스 시퀀스 대신 A-scan은 거의 무작위 신호로 변합니다. 센서 쪽의 물체 부식은 파동이 수직이 아닌 다른 방향으로 방출되어 파동이 결코 돌아오지 않는 방향으로 이어지고, 검사 대상 물체의 반대쪽 부식은 파동이 수직이 아닌 임의의 방향으로 반사되어 그러한 반사가 센서로 결코 돌아오지 않습니다. 이 경우 검사 대상 물체에 측정을 방해하는 결함이나 부식이 있다고 결론을 내리고 표면의 변환기를 어떤 방향으로든 약간 이동시켜 강한 간섭 패턴 없이 바닥 펄스가 존재하고 측정이 올바르게 수행되는 위치를 찾을 수 있습니다.
기하학이 중요합니다
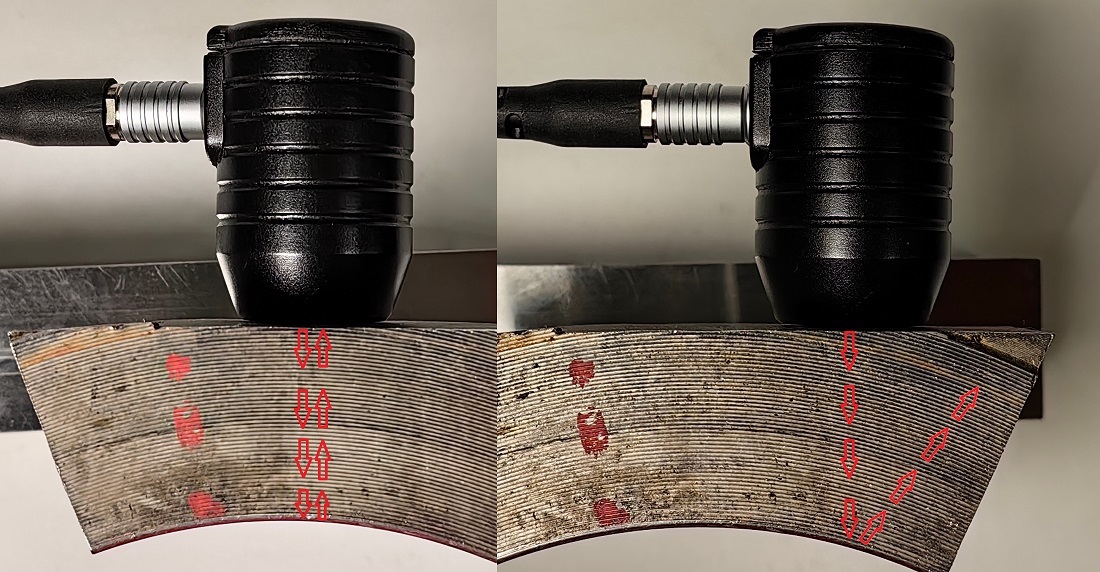
부식 외에도 물체의 형상이 두께 측정 과정에 영향을 미칠 수 있습니다. 비표준 표면, 예를 들어 굽힘이나 급격한 전환이 있는 영역을 검사할 때 파동이 각도로 반사되어 변환기로 돌아오지 않고 옆으로 벗어날 수 있습니다. 이러한 경우 A-scan은 에코 신호가 실제로 반사되어 돌아오는 영역을 식별하는 데 도움이 되어 두께 측정을 수행할 수 있습니다.
자동화가 처리하지 못할 때: 수동 모드 및 스트로브
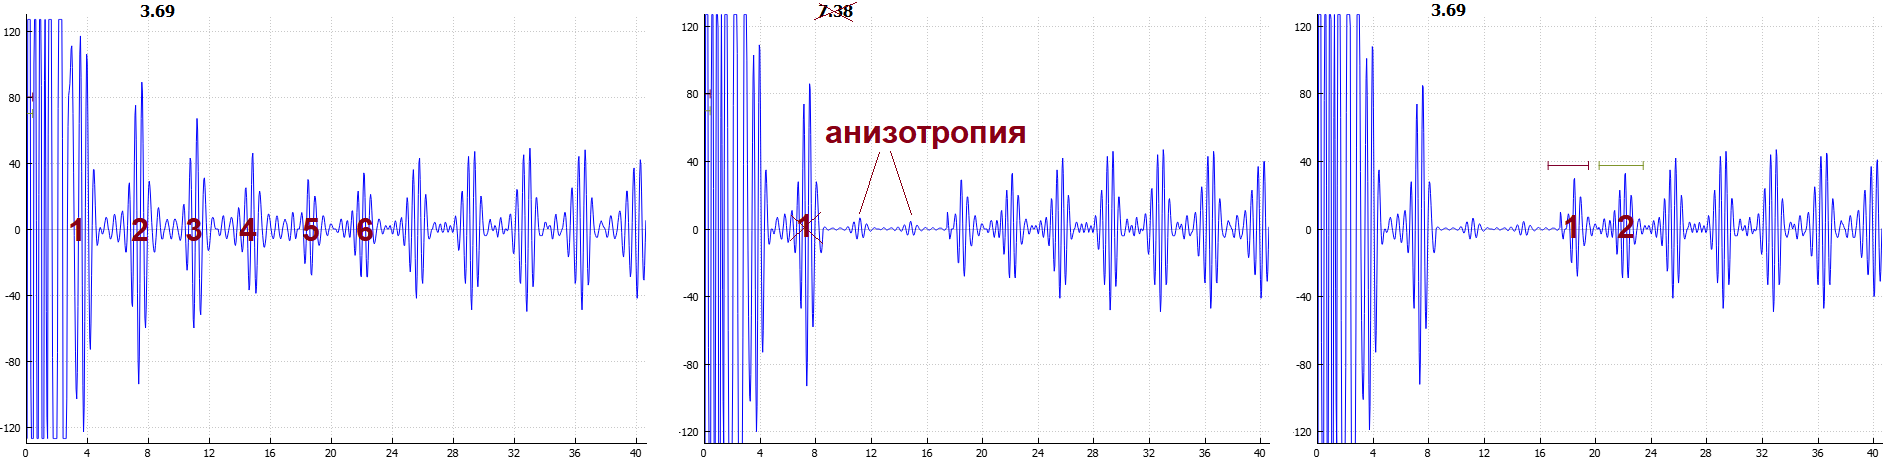
자동 두께 측정 모드는 A-scan에 명확하게 해석 가능한 에코 신호가 포함되어 있는 한 잘 작동합니다. 그러나 재료 불균일 조건에서는 A-scan의 모호한 에코 신호로 인해 자동 두께 측정 모드가 올바르게 작동하지 않을 수 있습니다. 이러한 경우를 위해 EMA 두께 측정기 EM1501에는 수동 모드에서 하나 또는 두 개의 스트로브를 사용하는 두 가지 알고리즘이 있습니다.
각 스트로브는 에코 신호의 최대값이 계산되는 지정된 시간 간격을 나타냅니다.
두 개의 스트로브를 설정하면 첫 번째가 약화되거나 "노이즈가 있는" 경우 안정적으로 유지되는 더 늦은 펄스를 계산에 사용할 수 있습니다. 예를 들어 위의 예에서 첫 번째 에코 신호는 검사 대상 물체의 작은 두께로 인해 "사각 지대"에 있습니다. 일부 영역에서 세 번째와 네 번째 바닥 펄스가 거의 노이즈 레벨로 떨어져 기기가 하나의 에코 신호만 고려하고 이를 첫 번째로 간주하고(후속 에코 신호가 노이즈 레벨로 떨어졌기 때문에) 실제 값을 두 배로 늘려 두께를 잘못 계산합니다. 두 개의 스트로브를 사용한 수동 측정 모드를 사용하면 다섯 번째와 여섯 번째 에코 신호를 기반으로 삼아 두께 값을 올바르게 측정할 수 있습니다.
이러한 효과는 금속의 이방성으로 인해 발생할 수 있습니다. 금속의 이방성은 진동이 발생하는 방향에 따른 편광 횡파의 전파 속도 의존성을 의미합니다. 이것이 존재할 때 원형 편광을 가진 파동은 두 개의 횡파로 분해되고 이 두 파동 각각은 인접한 파동과 약간 다른 속도로 이동합니다. 때때로 A-scan에서 이러한 경우 두 파동을 모두 볼 수 있습니다.
'기생' 에코 신호 무시
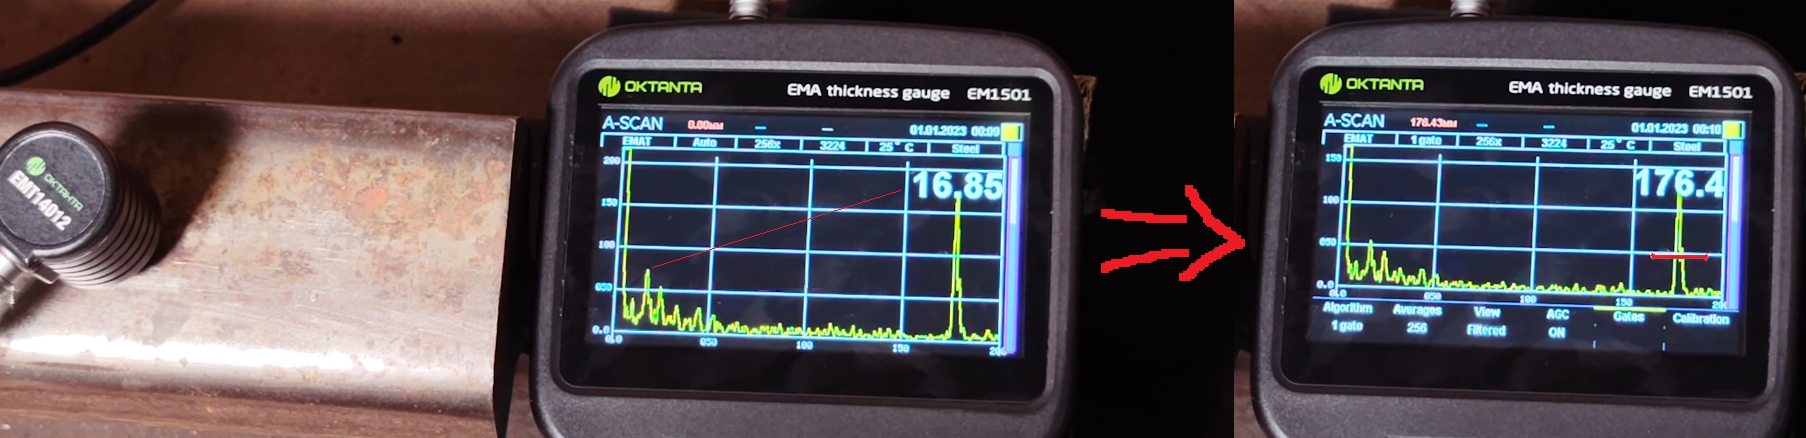
때로는 특정 에코 신호를 무시해야 합니다. 예를 들어 제시된 복잡한 형상의 물체(레일)에서 A-scan 시작 부분에 16-17 mm 거리에서 온 에코 신호가 보입니다. 레일의 두께는 훨씬 더 크므로 레일의 두께를 정확히 측정해야 하는 경우 기기를 수동 알고리즘으로 전환하고 바닥 펄스가 정확히 위치한 영역에 하나의 스트로브를 배치하여 두께를 찾는 간격을 기기에 명시적으로 알려줍니다. 두께 측정기는 이 영역의 에코 신호만 고려하고 이 경우 측정을 방해하는 '기생' 에코 신호에 반응하지 않습니다.
에코 신호의 일부를 무시하는 이 방법은 두껍지만 심하게 부식된 물체, 주철 또는 기타 주조 제품의 검사에 적합합니다. 이들은 거친 입자 구조로 인해 방해하는 기생 에코 신호가 발생합니다.
측정 안정성 향상: 신호 누적
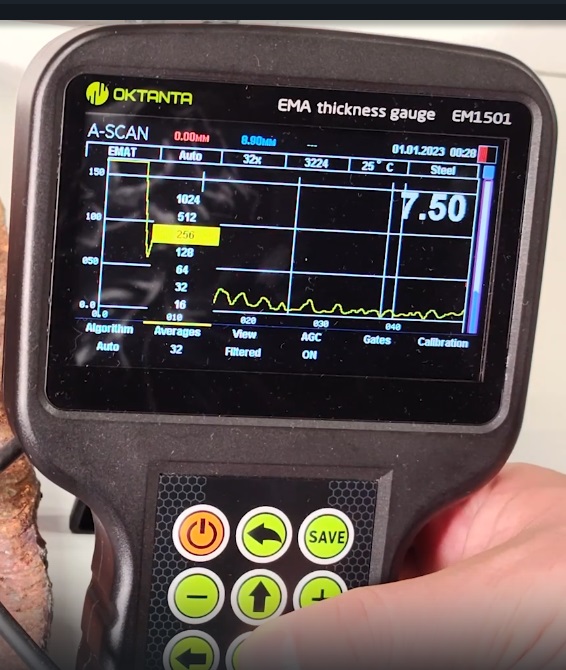
노이즈가 충분히 강하고 불안정한 측정 결과를 초래하는 경우 기기의 또 다른 유용한 기능인 누적 수 조정이 도움이 됩니다. 누적 수를 늘리면 EMA 두께 측정기 EM1501이 여러 측정을 평균화하여 무작위 간섭을 제거합니다. 이는 측정 과정을 약간 느리게 하지만 판독값의 안정성을 눈에 띄게 향상시킵니다.
의사 결정 도구로서의 A-scan
숙련된 비파괴 검사 전문가에게 A-scan은 의사 결정, 정확성 보장 및 검사 신뢰성 향상을 위한 중요한 도구입니다.
그것의 도움으로 전문가는 두께를 측정할 수 있을 뿐만 아니라 화면에 특정 값이 나타난 이유와 그것을 신뢰해야 하는지 이해할 수 있습니다.
복잡한 형상의 물체, 심한 부식에 노출된 물체 또는 자동 모드가 처리하지 못하는 조건에서 작업하는 경우 A-scan의 기능을 사용하십시오. 이것은 EMA 검사의 모든 잠재력을 발휘하는 도구 중 하나입니다.